
www.foodpackautomation.es
14
'26
Written on Modified on
Soluciones de bombeo lobular rotativo higiénico
Alfa Laval presentó las bombas MaxiLobe y MaxiLobe UltraPure para mejorar la eficiencia volumétrica, reducir el cizallamiento y simplificar el mantenimiento sanitario.
www.alfalaval.com
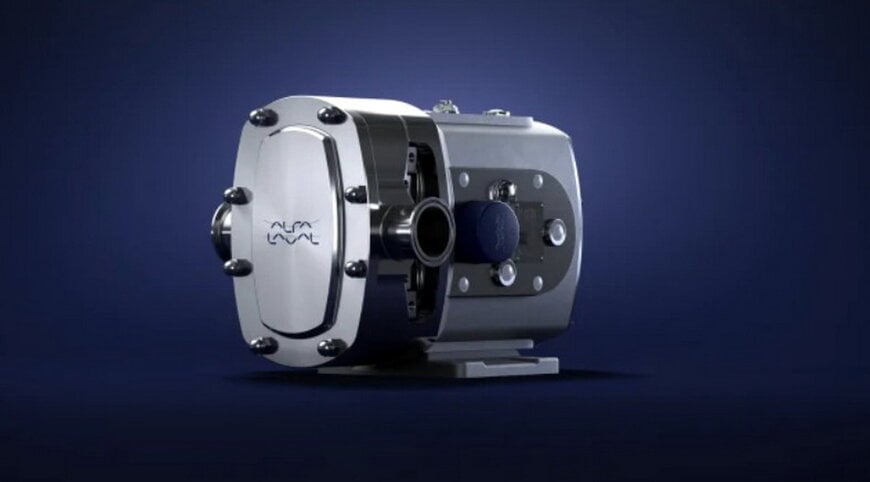
Los fluidos industriales en la producción láctea, de alimentos, bebidas, cuidado personal y farmacéutica plantean desafíos reológicos complejos que suelen someter a una gran exigencia a los sistemas convencionales de manipulación de fluidos. El procesamiento de emulsiones sensibles al cizallamiento, pastas de alta viscosidad y suspensiones celulares frágiles requiere equipos de desplazamiento positivo capaces de mantener caudales constantes sin provocar degradación mecánica, generación excesiva de calor ni riesgos de contaminación.
Desafíos de procesamiento higiénico y restricciones operativas
Las bombas de desplazamiento positivo instaladas en líneas de proceso sanitario deben equilibrar el caudal volumétrico con la integridad del producto. En aplicaciones de alta viscosidad, los diseños tradicionales de lóbulos rotativos suelen requerir velocidades de rotación elevadas para compensar el deslizamiento interno del fluido, especialmente cuando operan contra contrapresiones de sistema más altas.
La operación a velocidades de eje superiores incrementa de forma proporcional las tasas de cizallamiento del fluido. En el caso de matrices biológicas delicadas, proteínas lácteas e intermedios farmacéuticos, las fuerzas de cizallamiento excesivas pueden provocar separación de fases, desnaturalización de proteínas o rotura de emulsiones. Asimismo, las velocidades de rotación elevadas aceleran el desgaste de los sellos mecánicos, incrementan el riesgo de expansión térmica en los conjuntos giratorios y elevan el consumo de energía operativa.
Mecanismos de desplazamiento de fluidos y eficiencia volumétrica
Las bombas de lóbulos rotativos Alfa Laval MaxiLobe y MaxiLobe UltraPure están diseñadas para responder a estas limitaciones hidrodinámicas mediante la ampliación del rango operativo y el aumento de la eficiencia volumétrica. Al optimizar la geometría de los rotores y las tolerancias internas entre los lóbulos y la carcasa de la bomba, el diseño reduce el deslizamiento interno en un rango de presión más amplio.
Este control de fluidos permite seleccionar bombas de menor desplazamiento para cumplir con las mismas exigencias del proceso. Operar a menores velocidades de rotación mientras se mantienen los caudales volumétricos requeridos disminuye los gradientes de velocidad del fluido en el cabezal de la bomba. Según los datos técnicos del fabricante, operar a velocidades reducidas puede generar un ahorro energético superior al 25% en comparación con configuraciones menos eficientes, mitigando a la vez el esfuerzo cortante en medios frágiles y reduciendo el desgaste mecánico en cojinetes y sellos.
Bajo condiciones de operación definidas, MaxiLobe proporciona al menos un 5% más de caudal que los modelos equivalentes Alfa Laval SRU de la generación anterior. Para minimizar las modificaciones en instalaciones existentes, las dimensiones principales de los puertos coinciden con las de los modelos heredados Alfa Laval SRU y con la mayoría de las versiones SX y SX UltraPure, permitiendo su integración directa en tuberías higiénicas sin alterar la línea de producción.
Normas sanitarias y validación de alta pureza
El control de la contaminación en los procesos exige geometrías de diseño precisas que faciliten ciclos completos de limpieza in situ (CIP) y esterilización in situ (SIP). La serie MaxiLobe incorpora sellos elastoméricos de perfil de precisión y superficies internas higiénicas certificadas bajo los estándares sanitarios EHEDG y 3-A, además de cumplir íntegramente con las regulaciones de la FDA.
Para la producción biofarmacéutica, la configuración MaxiLobe UltraPure cumple con las normas ASME BPE y las directrices de Buenas Prácticas de Fabricación (GMP). La bomba ofrece acabados superficiales específicos, metalurgia en contacto con el producto y formulaciones de elastómeros conformes con los requisitos USP Clase VI. Para facilitar la calificación regulatoria en entornos validados, las unidades se suministran con la documentación exhaustiva Alfa Laval Q-doc, que incluye trazabilidad completa de materiales, verificaciones de acabado superficial y certificados de pruebas de fábrica previos a la entrega que validan las curvas de operación.
Arquitectura mecánica y mantenimiento en línea
Minimizar el tiempo de inactividad durante los intervalos de mantenimiento programado es un requisito crítico en plantas de procesamiento continuo. Las unidades MaxiLobe incorporan una disposición de sello mecánico de carga frontal que permite al personal de mantenimiento sustituir los sellos simples desgastados directamente desde la tapa delantera, sin necesidad de desacoplar la carcasa de la tubería del proceso ni desmontar el motor de accionamiento.
Los componentes de desgaste intercambiables y los mecanismos de ajuste de holguras de fácil acceso agilizan las revisiones periódicas. Una caja de engranajes reforzada mantiene la alineación del eje del rotor bajo cargas hidráulicas continuas, evitando el contacto entre rotores, mitigando las vibraciones y prolongando el tiempo medio entre fallos en ciclos de trabajo ininterrumpidos.
Contexto adicional
Esta sección detalla especificaciones técnicas y análisis comparativo competitivo no incluidos en el anuncio original del producto.
Las bombas de desplazamiento positivo de lóbulos rotativos compiten en el sector de transferencia de fluidos higiénicos con las bombas de pistón circunferencial y las bombas sanitarias de doble husillo. En el bioprocesamiento y la transferencia de fluidos de alta pureza, diseños de fabricantes como Waukesha Cherry-Burrell, Fristam y Bornemann cubren aplicaciones higiénicas coincidentes en la industria alimentaria, láctea y de síntesis de principios activos farmacéuticos.
Las bombas de pistón circunferencial suelen ofrecer tolerancias internas más ajustadas y capacidades de presión ligeramente superiores para fluidos de muy baja viscosidad; sin embargo, suelen presentar un mayor desgaste de piezas y procedimientos de ajuste de holguras más complejos que los sistemas de lóbulos. Por otro lado, las bombas sanitarias de doble husillo ofrecen una función doble al manejar tanto fluidos de proceso viscosos como soluciones de limpieza in situ de baja viscosidad a altas velocidades de rotación, aunque generalmente demandan una inversión de capital inicial más alta y cuentan con configuraciones de eje más largas que requieren soporte de cojinetes de alta precisión. Las plataformas de lóbulos rotativos como MaxiLobe se mantienen como la solución estándar para el transporte de fluidos higiénicos viscosos gracias a su tamaño equilibrado, baja velocidad interna del fluido, geometría robusta para el paso de sólidos y programas de mantenimiento predecibles.
Editado por Evgeny Churilov, Induportals Media - Adaptado por IA.
www.alfalaval.es
